Trong xu hướng hiện đại hóa các cơ sở sản xuất và trung tâm logistics, kết cấu thép tiền chế (Pre-Engineered Buildings - PEB) là giải pháp tối ưu nhờ khả năng vượt nhịp lớn, tối ưu hóa không gian sử dụng và rút ngắn thời gian xây dựng. Tuy nhiên, tính ổn định và độ bền của toàn bộ công trình phụ thuộc quyết định vào độ chính xác khi gia công tại nhà xưởng, kỹ thuật kiểm soát mô-men siết của các liên kết bu lông cường độ cao và hệ thống lớp phủ chống ăn mòn trong môi trường nhiệt đới gió mùa. Dưới góc độ nhà thầu cơ khí và kết cấu thép chuyên nghiệp, Tín Long phân tích chuyên sâu các tiêu chuẩn kỹ thuật sống còn trong quy trình chế tạo và lắp dựng khung thép công nghiệp.

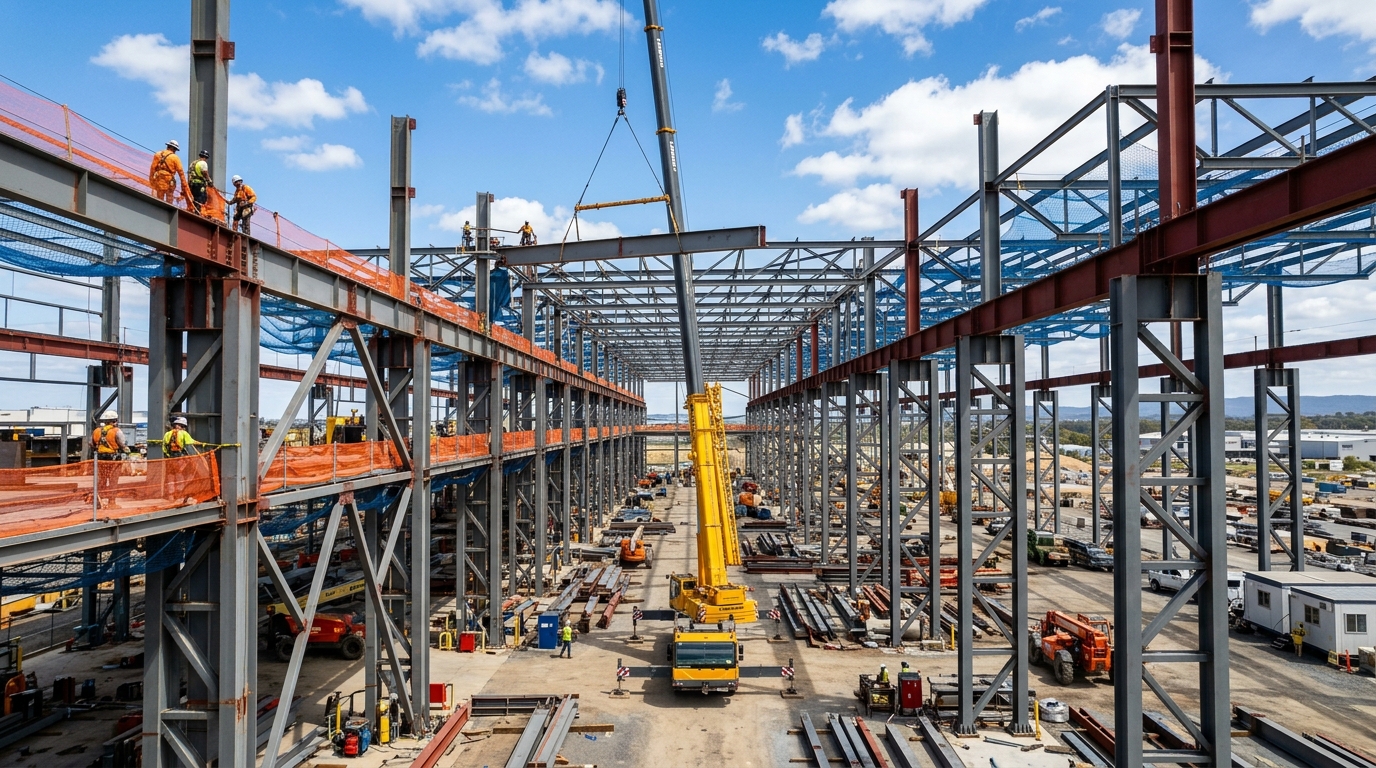
Hình 1: Khung kèo thép tiền chế khẩu độ lớn được tổ hợp và lắp dựng chính xác tại hiện trường công trình.
1. Các quy chuẩn tính toán và thiết kế kết cấu thép công nghiệp
Thiết kế kết cấu thép nhà xưởng phải đáp ứng các trạng thái giới hạn về cường độ chịu lực và độ võng vận hành theo tiêu chuẩn TCVN 5575:2012 và AISC 360-16. Đội ngũ kỹ sư Tín Long luôn tính toán kỹ lưỡng các tổ hợp tải trọng bất lợi nhất tác động lên hệ khung:
1.1. Tải trọng bản thân và hoạt tải gió bão theo QCVN 02:2022/BXD
Tại Việt Nam, tải trọng gió bão là nguyên nhân hàng đầu gây ra các sự cố tốc mái hoặc biến dạng khung nhà xưởng. Áp lực gió tính toán được xác định chi tiết theo vùng địa hình (dạng địa hình B ven đô hoặc C bờ biển trống trải) và cấp bão. Hệ giằng mái, giằng cột bằng cáp thép cường độ cao mạ kẽm hoặc thép góc định hình được bố trí khoa học nhằm truyền tải lực gió về hệ móng bê tông một cách nhanh nhất.
1.2. Kiểm soát độ võng dầm cầu trục và hoạt tải động lực
Đối với các nhà xưởng có trang bị cầu trục nâng hạ từ 5 tấn đến 20 tấn, độ võng đứng của dầm đỡ cầu trục bị giới hạn nghiêm ngặt ở mức L/600 (trong đó L là khẩu độ nhịp). Ngoài ra, lực xô ngang do xe con phanh gấp cũng được gia cường bằng hệ dầm hãm liên kết chắc chắn vào thân cột chính.
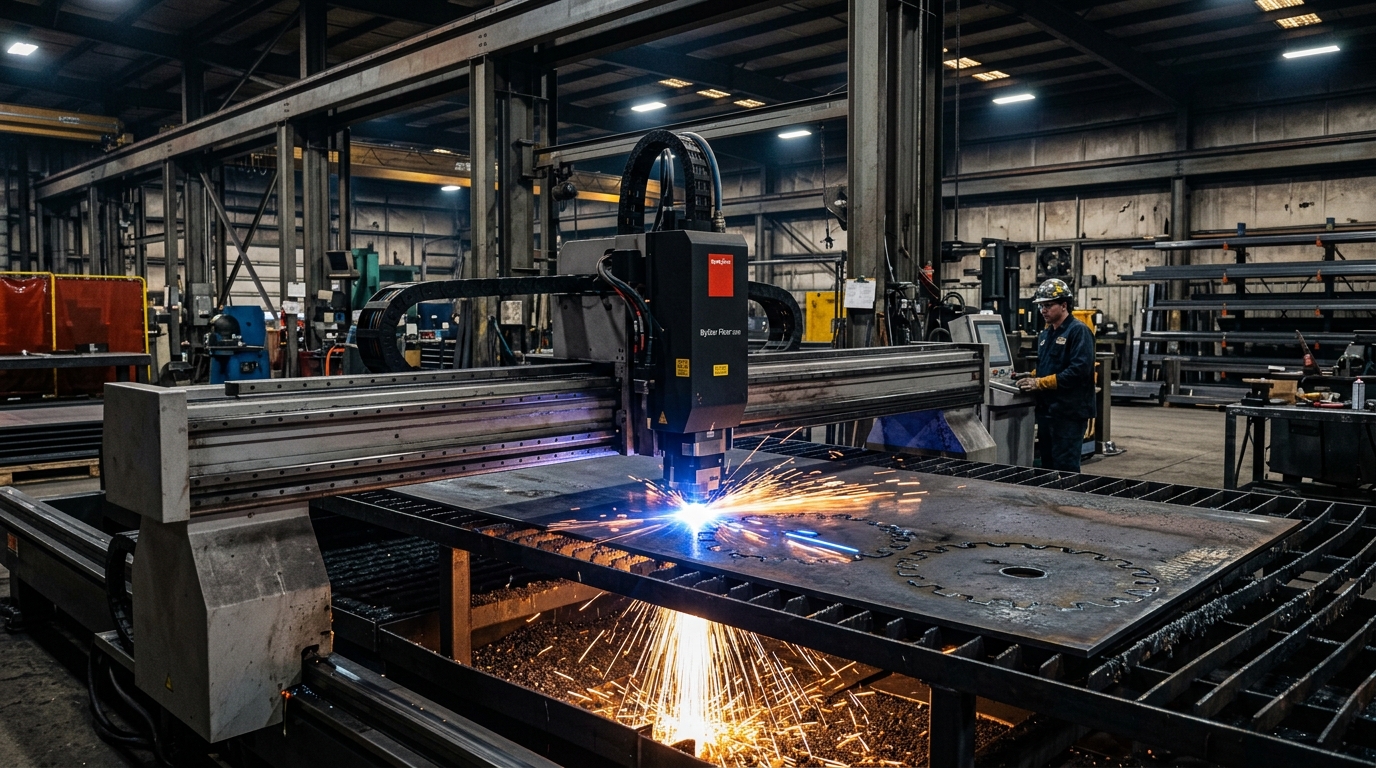
Hình 2: Gia công cắt phôi bản mã kết cấu thép trên máy cắt Laser Fiber công nghệ cao tại xưởng Tín Long.
2. Bảng thông số kỹ thuật cấu kiện thép và bu lông liên kết tiêu chuẩn
Dưới đây là các thông số quy chuẩn vật tư và dung sai gia công do Tín Long áp dụng trong toàn bộ các dự án kết cấu thép:
| Cấu kiện kết cấu | Mác thép & Quy cách vật liệu | Tiêu chuẩn kỹ thuật áp dụng | Phương pháp liên kết & Kiểm định |
|---|---|---|---|
| Cột chính & Kèo mái tổ hợp | Thép tấm Q345B / SS490 / ASTM A572 Gr.50 dày 8mm - 25mm | TCVN 5575:2012 / AWS D1.1 đường hàn kết cấu | Hàn tự động dưới lớp thuốc (SAW), kiểm tra siêu âm mối hàn UT 100% |
| Bản mã đầu cột & nách kèo | Thép tấm Q345B / ASTM A36 cắt CNC Laser | Dung sai vị trí tim lỗ bu lông ≤ ±0.5mm | Khoan khoét CNC chính xác, vát mép mép hàn tự động |
| Bu lông neo chân cột (Anchor Bolt) | Thép tròn đặc mạ kẽm nhúng nóng ren suốt, cấp bền 5.6 - 8.8 | ASTM F1554 / TCVN 1916:1995 | Định vị bằng dưỡng thép cứng trước khi đổ bê tông móng |
| Bu lông liên kết cường độ cao | Bu lông cấp bền 8.8 hoặc 10.9 (ASTM A325M / A490M) | TCVN 8853:2011 / ISO 898-1 | Siết chặt bằng cờ lê lực cân lực theo quy trình lực căng chuẩn |
| Hệ xà gồ mái và vách (Purlin) | Xà gồ C hoặc Z thép mạ kẽm cường độ cao Z275 (G450) | AS 1397 / ASTM A653 chống ăn mòn tự nhiên | Đột lỗ oval tự động trên dây chuyền cán, bắt vít bulong M12 |
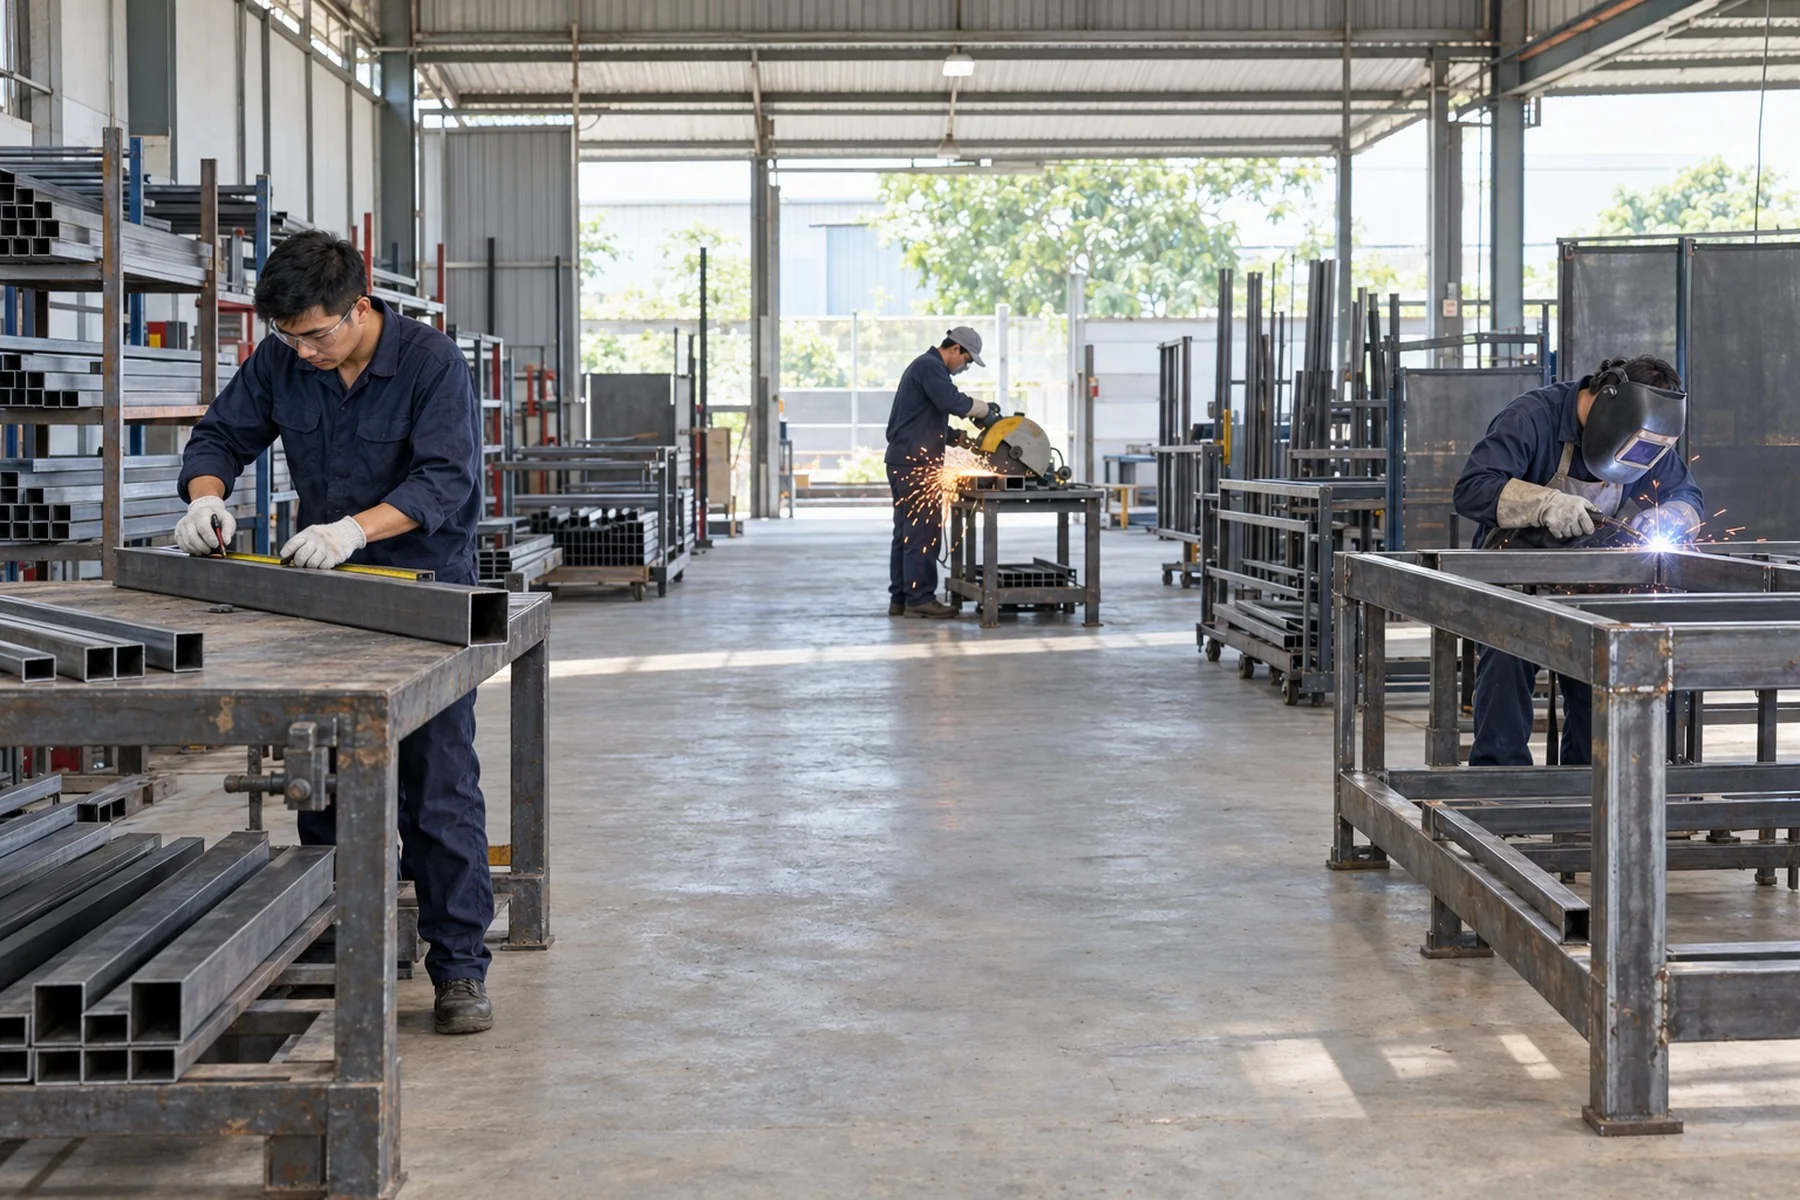
Hình 3: Đội ngũ thợ hàn kết cấu bậc cao Tín Long thao tác gá đặt và hàn tổ hợp dầm cột thép.
3. Kỹ thuật kiểm soát mô-men siết bu lông liên kết cường độ cao
Liên kết bu lông cường độ cao chịu cắt và chịu kéo tại các vị trí nút nách kèo, đỉnh kèo là mắt xích quan trọng nhất của khung PEB. Tín Long tuân thủ nghiêm ngặt quy trình siết hai giai đoạn theo tiêu chuẩn AISC:
3.1. Giai đoạn siết ban đầu (Snug-tight condition)
Các kỹ sư lắp ráp sử dụng máy siết bu lông xung điện để đưa các bề mặt bản mã tiếp xúc khít hoàn toàn vào nhau mà không để lại khe hở. Lực siết sơ bộ đạt khoảng 40% - 50% lực siết thiết kế.
3.2. Giai đoạn siết hoàn thiện bằng cờ lê lực (Final calibrated torque)
Sử dụng cờ lê lực đã được kiểm định hiệu chuẩn định kỳ tại trung tâm đo lường chất lượng. Kỹ thuật viên kiểm tra 100% số lượng bu lông trong liên kết, đánh dấu sơn nhận diện vạch kiểm tra (Torque mark) trên từng đai ốc để phục vụ công tác nghiệm thu độc lập của tư vấn giám sát.
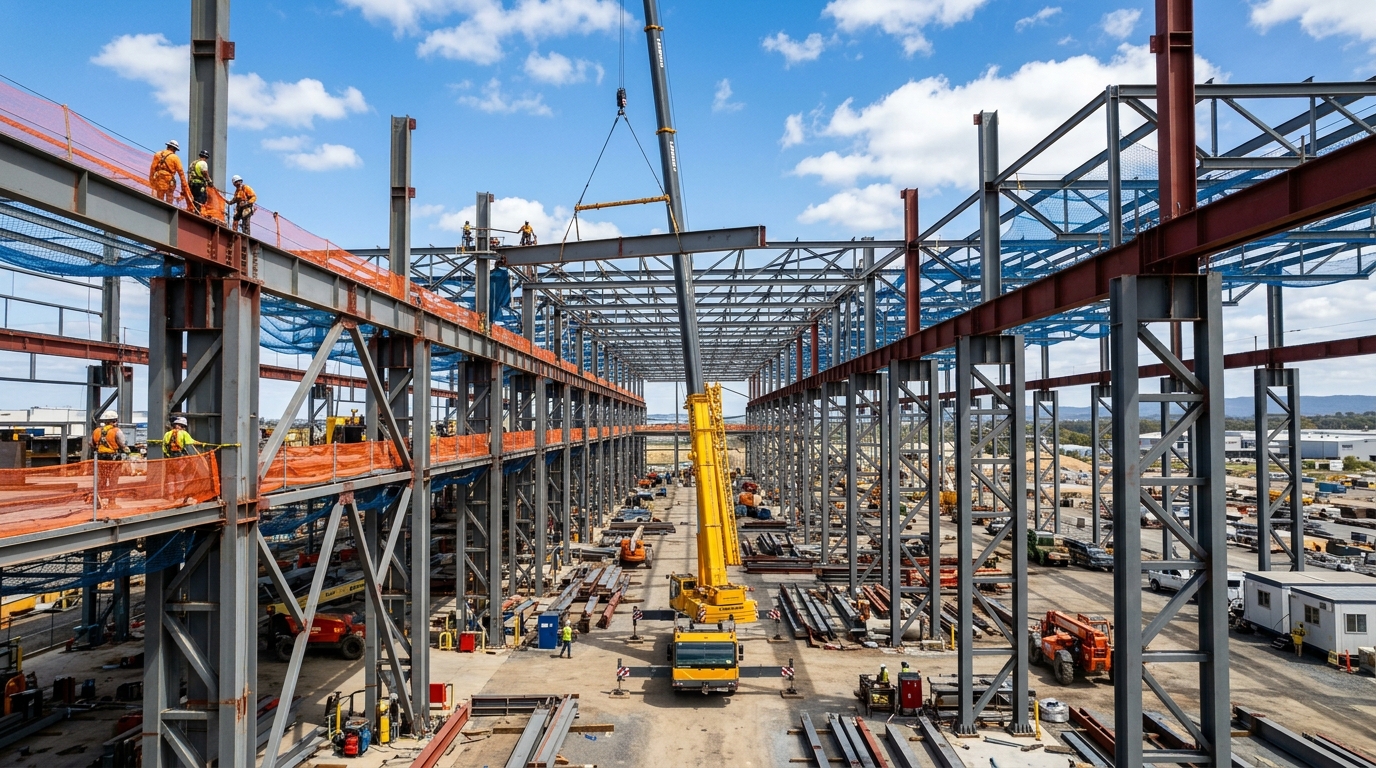
Hình 4: Toàn cảnh nhà xưởng kết cấu thép công nghiệp hoàn thiện vững chãi, tối ưu diện tích sản xuất.
4. Quy trình làm sạch bề mặt Sa 2.5 và hệ thống sơn 3 lớp chống ăn mòn
Môi trường khí hậu nhiệt đới ẩm tại Việt Nam đòi hỏi giải pháp bảo vệ bề mặt kim loại chuyên sâu nhằm ngăn ngừa rỉ sét và duy trì tuổi thọ công trình trên 25 năm:
- Phun hạt mài làm sạch Sa 2.5: Toàn bộ bề mặt dầm cột thép sau khi gia công được đưa vào buồng phun hạt thép tự động, loại bỏ 100% vảy cán, rỉ sét và tạp chất, tạo độ nhám bề mặt tiêu chuẩn 40 - 70 µm để màng sơn bám dính tối đa.
- Sơn lót Epoxy giàu kẽm (Zinc-rich Epoxy Primer): Phun lớp lót có hàm lượng kẽm kim loại > 65% với độ dày màng sơn khô (DFT) tối thiểu 60 µm, tạo cơ chế bảo vệ ca-tốt chống rỉ ăn mòn điện hóa.
- Sơn trung gian Epoxy MIO: Lớp sơn chứa oxit sắt mica dày 75 µm tạo màng chắn cơ học ngăn hơi ẩm và ion clo xâm thực vào lõi thép.
- Sơn phủ Polyurethane (PU) hoàn thiện: Lớp sơn phủ PU kháng tia cực tím dày 50 µm giúp duy trì độ bóng, màu sắc nhận diện thương hiệu và kháng hóa chất công nghiệp.
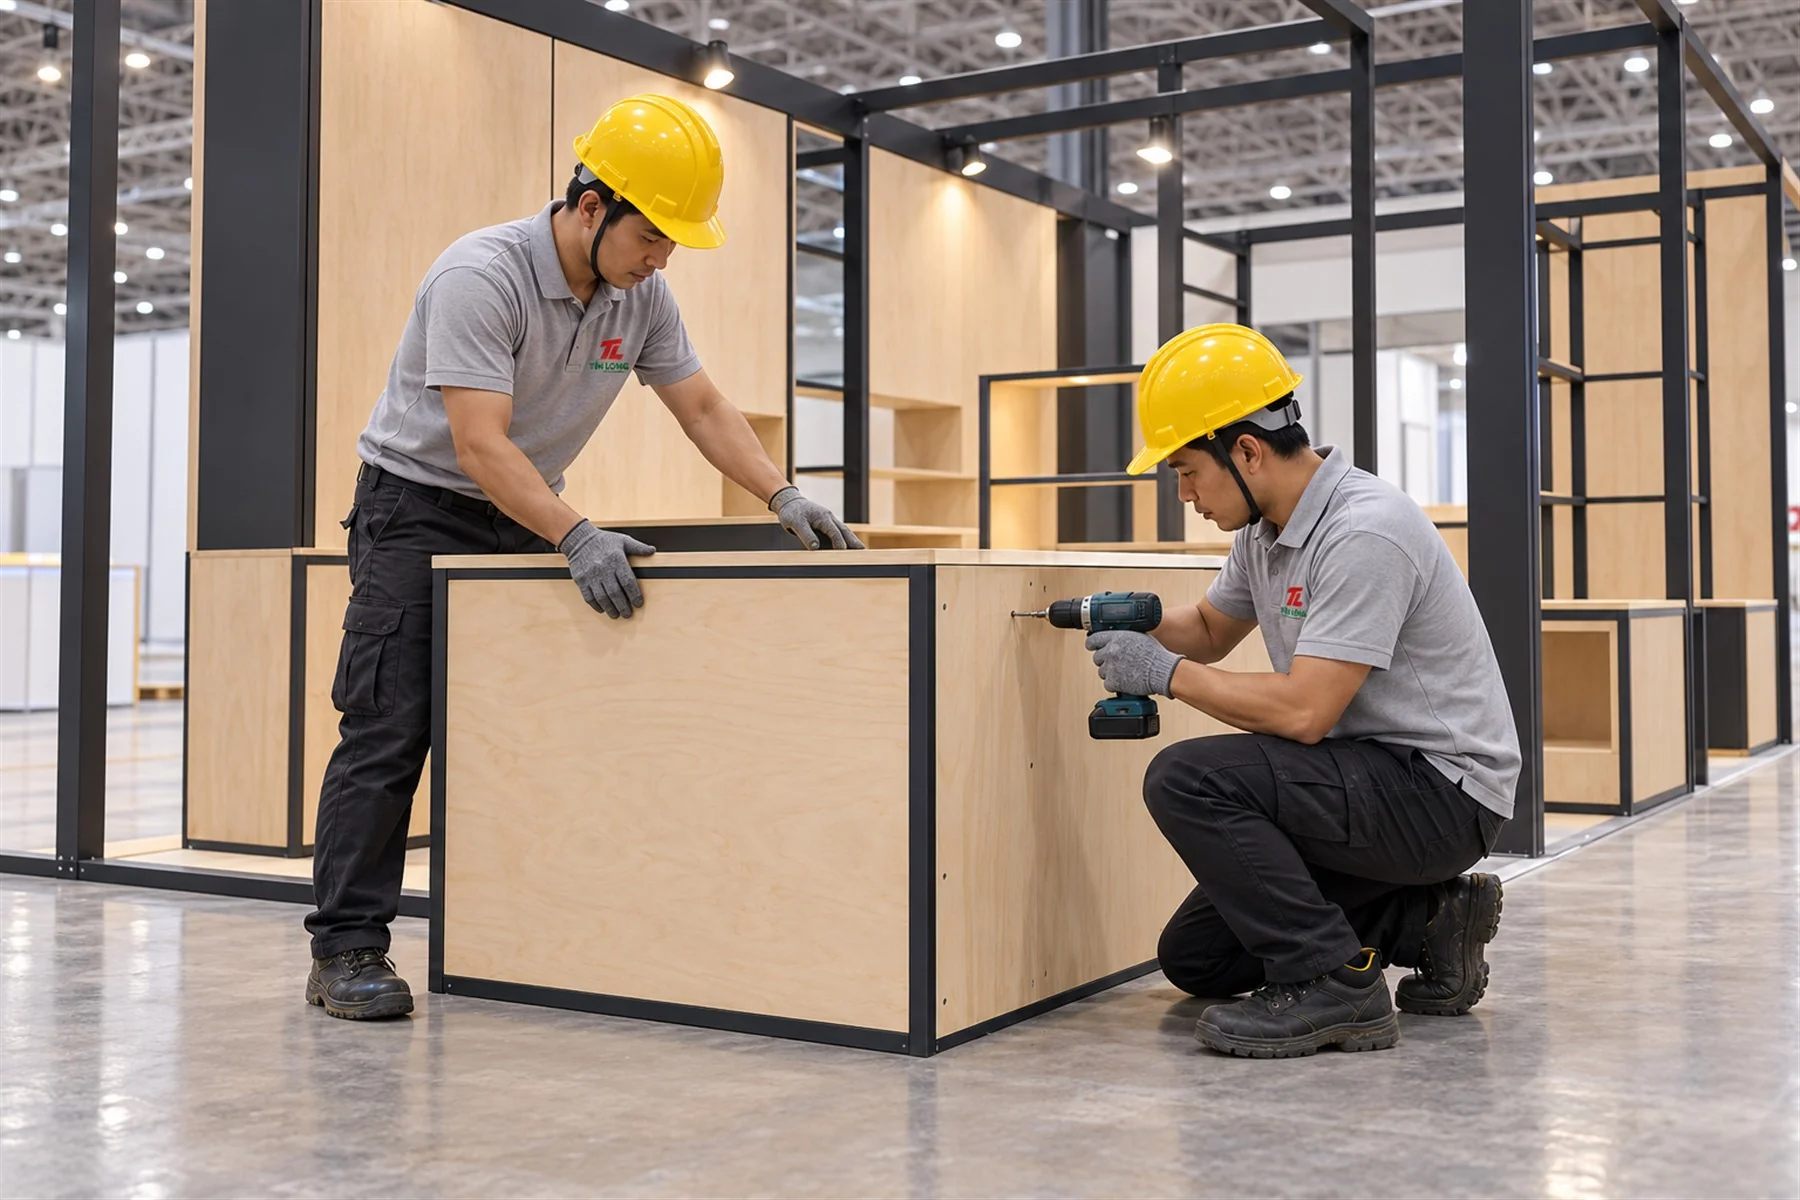
Hình 5: Đội ngũ kỹ thuật Tín Long phối hợp xe cẩu tự hành lắp dựng khung thép an toàn tại công trường.
5. Năng lực thi công lắp dựng trọn gói từ xưởng sản xuất Tín Long
Với hệ sinh thái xưởng cơ khí hiện đại trang bị máy cắt laser CNC, máy hàn cổng tự động, hệ thống phun cát làm sạch và đội ngũ kỹ sư kết cấu giàu kinh nghiệm, Tín Long tự chủ hoàn toàn từ khâu thiết kế chi tiết Tekla, chế tạo tiền chế tại xưởng đến cẩu lắp an toàn tại hiện trường, mang lại cho chủ đầu tư những công trình nhà xưởng công nghiệp bền vững, kinh tế và hoàn thành đúng cam kết tiến độ.